Ограничения 3D-печати: почему 3D-принтер не печатает как обычный
Слово «печать» в названии 3D-печати рождает ожидания, которые технология не может выполнить. Разберёмся на языке физики, почему 3D-принтер не напечатает мелкий шрифт и глянец, как лазерный принтер, — и почему это не недостаток, а природа процесса.

Начать хочу с того, что слово «печать» в названии 3D-печати, на мой взгляд, не самое удачное. Точнее было бы говорить «воспроизводство» или, как в стандартах, «аддитивное производство».
Объясню почему. После всех технологических революций слово «печать» у нас автоматически ассоциируется с листом бумаги, на котором отпечатаны буквы. И когда мы слышим «3D-печать», мозг достраивает привычную картинку: значит, будет так же чётко, мелко и гладко.
Международный стандарт терминов аддитивных технологий ISO/ASTM 52900 (в России — ГОСТ Р 57558) прямо оговаривает: термин «3D-печать» часто используется в нетехническом контексте как синоним аддитивного производства (ISO/ASTM 52900). Технический термин — именно «аддитивное производство»: создание изделий по цифровой модели путём последовательного добавления материала, обычно слой за слоем.
К нам часто приходят с запросом что-то «напечатать», а в требованиях — полиграфические ожидания: мелкий шрифт, идеально глянцевая поверхность, тонкие линии. Это и есть ложная ассоциация в действии.
По образованию я не материаловед, а радиофизик. Но сейчас поделюсь не только физикой процесса, но и особенностями материалов.
Два принтера — два разных мира
Между обычным принтером и 3D-принтером два фундаментальных различия:
- Размер того, что наносится. Капля чернил или частица тонера против нити расплавленного пластика.
- Толщина слоя. Плёнка в несколько микрометров на бумаге против слоя в десятые доли миллиметра в 3D-печати.
Начнём с первого.
Сопло против печатающей головки
Струйный принтер. Печатающая головка выбрасывает капли чернил через сопла диаметром 10–60 мкм. Типичный диаметр капли в графической печати — 20–50 мкм, а самые маленькие капли объёмом около 1 пиколитра имеют диаметр примерно 12 мкм (B. Derby, Annual Review of Materials Research, 2010).
Лазерный принтер. Здесь сопла нет вовсе. Изображение формируется частицами тонера размером 5–8 мкм. Для печати с разрешением 1200 dpi нужен именно тонер такого размера (ASQDE Journal). Шаг точки при 1200 dpi — около 21 мкм.
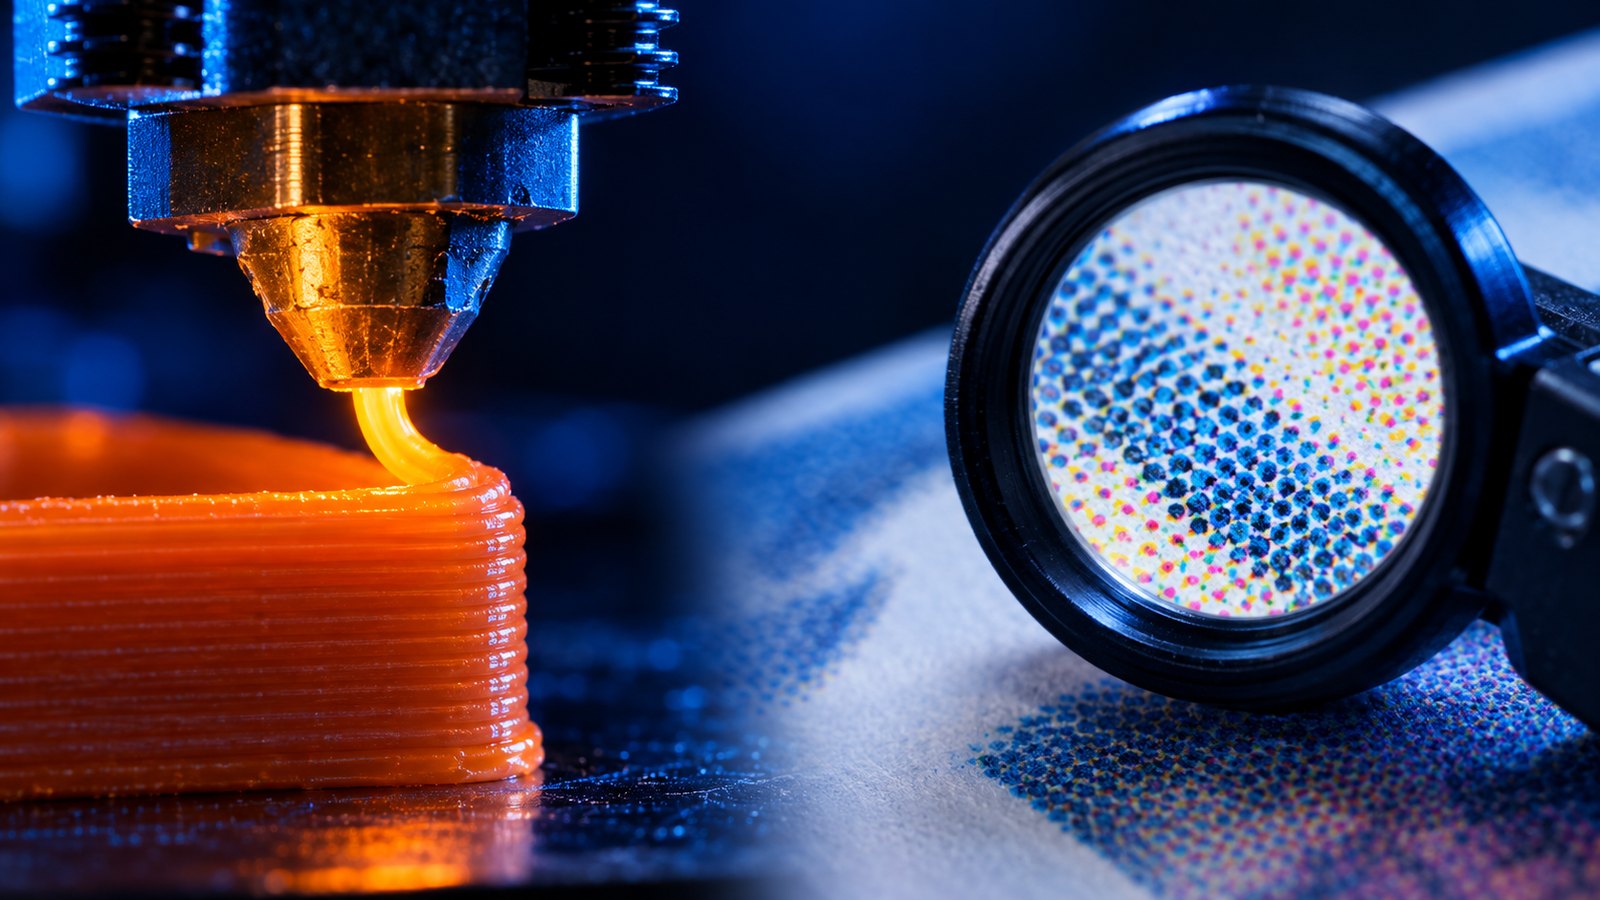
FDM-принтер. Сопло, через которое выдавливается расплавленный пластик, обычно имеет диаметр 0,4 мм, то есть 400 мкм. Самые тонкие сопла, которые используют на практике, — 0,1–0,2 мм. Это в 10–40 раз больше капли струйного принтера и в 25–80 раз больше частицы тонера.
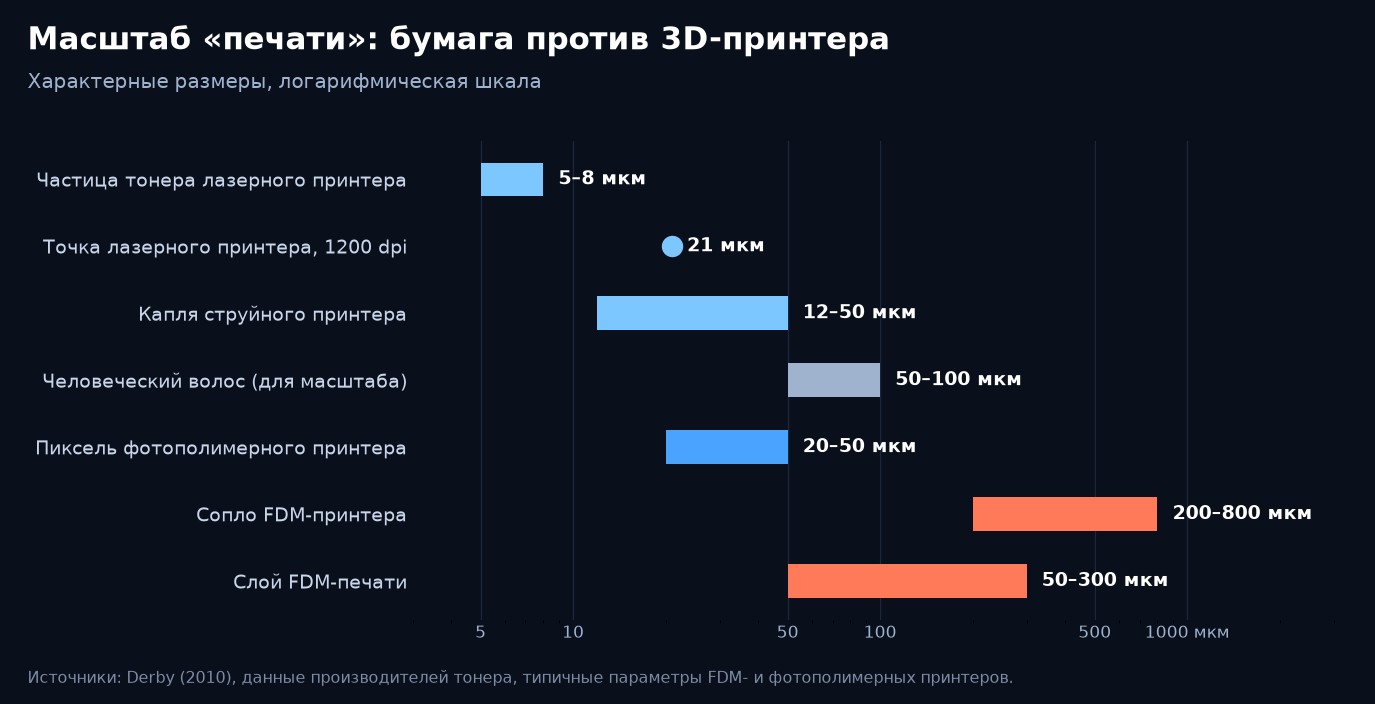
Есть удобный способ перевести это на привычный язык. Нить из сопла 0,4 мм ложится линией шириной около 0,42 мм. Если пересчитать в точки на дюйм, получается примерно 60 dpi. Даже с соплом 0,2 мм — около 115 dpi. Для сравнения: обычный офисный лазерный принтер печатает с разрешением 600–1200 dpi.
Толщина слоя
Второе различие — толщина того, что ложится на поверхность.
| Технология | Что наносится | Размер элемента | Толщина слоя |
|---|---|---|---|
| Струйный принтер | капли жидких чернил | 12–50 мкм | после высыхания — доли микрометра (оценка) |
| Лазерный принтер | частицы тонера | 5–8 мкм | около 5 мкм после закрепления (оценка) |
| Фотополимерный принтер | слой смолы, засвечиваемый экраном | пиксель 20–50 мкм | 10–50 мкм |
| FDM-принтер | нить расплавленного пластика | сопло 200–800 мкм | 50–300 мкм, обычно 100–200 мкм |
На бумаге краска — это тонкая плёнка, которая повторяет рельеф листа. В 3D-печати каждый слой — это самостоятельный элемент конструкции толщиной в десятки раз больше. Изделие высотой 10 см при слое 0,2 мм состоит из 500 слоёв. И каждая граница между слоями видна.
Отсюда эффект ступенчатости: наклонная или скруглённая поверхность складывается из ступенек высотой в один слой. Рифлёная поверхность — не дефект настройки, а неотъемлемое свойство экструзионной печати (B. N. Turner, R. Strong, S. A. Gold, Rapid Prototyping Journal, 2014). Идеальный глянец «из принтера» здесь невозможен без постобработки.
Физика процесса: чернила, тонер и расплав
Теперь о том, почему нельзя просто взять сопло потоньше. Здесь начинается самое интересное — физика материалов.
Чернила — это жидкость с вязкостью порядка 1–25 мПа·с, близкой к вязкости воды. Головка выбрасывает каплю импульсом давления от пьезоэлемента или нагревателя. Капля летит, падает на бумагу, растекается и впитывается. Работают инерция и поверхностное натяжение.
Тонер — это порошок, и он вообще не течёт через сопло. Барабан лазерного принтера заряжается, луч лазера «рисует» на нём электростатическое изображение, заряженные частицы тонера притягиваются к нужным местам, переносятся на бумагу, а затем нагретый вал расплавляет и вдавливает их в волокна листа. Это электростатика, а не гидродинамика.
Расплав пластика в 3D-принтере — совсем другая история. Это вязкая полимерная масса, вязкость которой измеряется сотнями и тысячами паскаль-секунд. Это в десятки тысяч и даже миллионы раз больше, чем у чернил. Расплав не летит каплями — его продавливают через сопло, как пасту из тюбика.
И здесь работает закон Пуазёйля для течения вязкой жидкости в трубке:
ΔP = 128 · μ · L · Q / (π · d⁴)
где ΔP — перепад давления, μ — вязкость, L — длина канала, Q — объёмный расход, d — диаметр.
Диаметр стоит в четвёртой степени. Уменьшите сопло вдвое — и при том же расходе давление нужно поднять в 16 раз. Расплав полимеров при больших сдвиговых скоростях становится жиже, поэтому на практике рост чуть мягче, но порядок именно такой. Экструдер не может давить бесконечно: пруток начинает проскальзывать в шестернях, а печать замедляется в разы.
Есть и ещё один эффект — разбухание экструдата. Вязкоупругий расплав, выйдя из сопла, немного расширяется, поэтому линия всегда чуть шире отверстия. А после укладки нить ещё и сплющивается соплом. Тонкую чёткую линию, как у тонера, так не получить.
Мелкий шрифт и тонкие детали
Минимальная ширина элемента в FDM-печати — примерно ширина одной линии, то есть около диаметра сопла. Буква с толщиной штриха меньше этой величины просто не пропечатается или сольётся в пятно.
Поэтому мелкий шрифт, который отлично выглядит на визитке, на 3D-печатной детали превращается в нечитаемый рельеф. Подробнее о том, как учитывать это при проектировании модели, — в статье «Законы физики и 3D-моделирование».
А как же фотополимер?
Разрешение, близкое к обычной печати, может дать фотополимерная печать. Там нет сопла: жидкая смола затвердевает под светом, а размер элемента определяется пикселем экрана — 20–50 мкм — и толщиной слоя 10–50 мкм. Например, у принтера, о котором мы писали в обзоре Anycubic Photon Mono M7 Max, пиксель — 46 мкм.
Но у фотополимеров свои ограничения: материалы, прочность, постобработка, усадка. Их мы подробно разберём в отдельной статье.
Итог
3D-принтер действительно «печатает», но не так, как принтер на столе в офисе. Он не наносит краску на поверхность, а строит объём из вязкого расплава. И физика этого процесса — диаметр сопла, толщина слоя, вязкость материала — не позволяет даже на самом маленьком сопле получить разрешение обычного принтера.
Это не недостаток технологии, а её природа. FDM-печать сильна в другом: прочные функциональные детали, инженерные пластики, быстрое изготовление без пресс-форм. Подробнее — в статье «Что такое 3D-печать».
А задавая требования к 3D-печатному изделию, полезно помнить: это не полиграфия, а производство.
Вопросы и ответы
Почему 3D-принтер не может напечатать мелкий текст?
Минимальная ширина линии в FDM-печати близка к диаметру сопла — обычно 0,4 мм. Это примерно 60 точек на дюйм против 600–1200 у офисного лазерного принтера. Штрихи тоньше линии просто не воспроизводятся.
Можно ли просто поставить сопло меньшего диаметра?
Можно, но с ограничениями. По закону Пуазёйля давление, необходимое для продавливания вязкого расплава, растёт как четвёртая степень уменьшения диаметра: сопло вдвое меньше требует примерно в 16 раз большего давления при том же расходе. Печать становится очень медленной, а риск засора растёт.
Почему у 3D-печатных деталей не бывает идеально глянцевой поверхности?
Деталь строится слоями толщиной 0,1–0,3 мм, и на наклонных поверхностях образуются ступеньки. Ступенчатость — неотъемлемое свойство послойного процесса. Гладкость достигается постобработкой: шлифовкой, грунтовкой, химическим сглаживанием.
Какая 3D-печать даёт самое высокое разрешение?
Среди распространённых технологий — фотополимерная: размер элемента определяется пикселем экрана (20–50 мкм), а толщина слоя — 10–50 мкм. Но у неё свои ограничения по материалам и постобработке.
Айрат Сиразов
Руководитель направления Атримут в Казани
10 лет в ИТ-сервисе. Радиофизик по образованию.