Обзор Anycubic Photon Mono M7 Max: опыт работы в нашем парке
Anycubic Photon Mono M7 Max — большой фотополимерный принтер с областью печати 298 × 164 × 300 мм, автоподачей смолы и её подогревом. Мы используем такие принтеры в своём парке каждый день. Коротко: это рабочая лошадка для крупных и серийных деталей, но не лучший выбор для ювелирной мелочи.

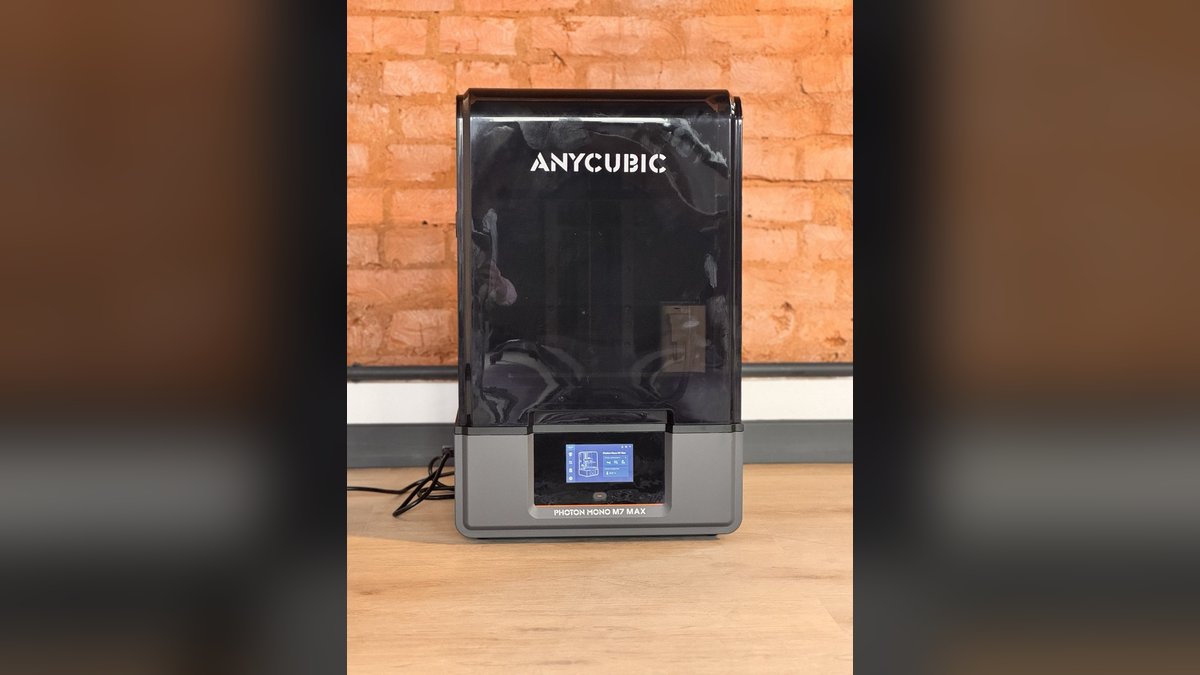
Привет! Меня зовут Кристина, я инженер и руковожу направлением в Атримут. С этого обзора мы открываем новую рубрику: здесь я буду рассказывать об оборудовании, на котором мы реально работаем, а не о том, что красиво смотрится в рекламе.
Начну с принтера, который в нашем парке трудится чаще многих, — Anycubic Photon Mono M7 Max. Сразу оговорюсь: этот обзор не заказной. Принтеры мы покупали сами, под свои задачи, и пишу я о том, что вижу в работе.
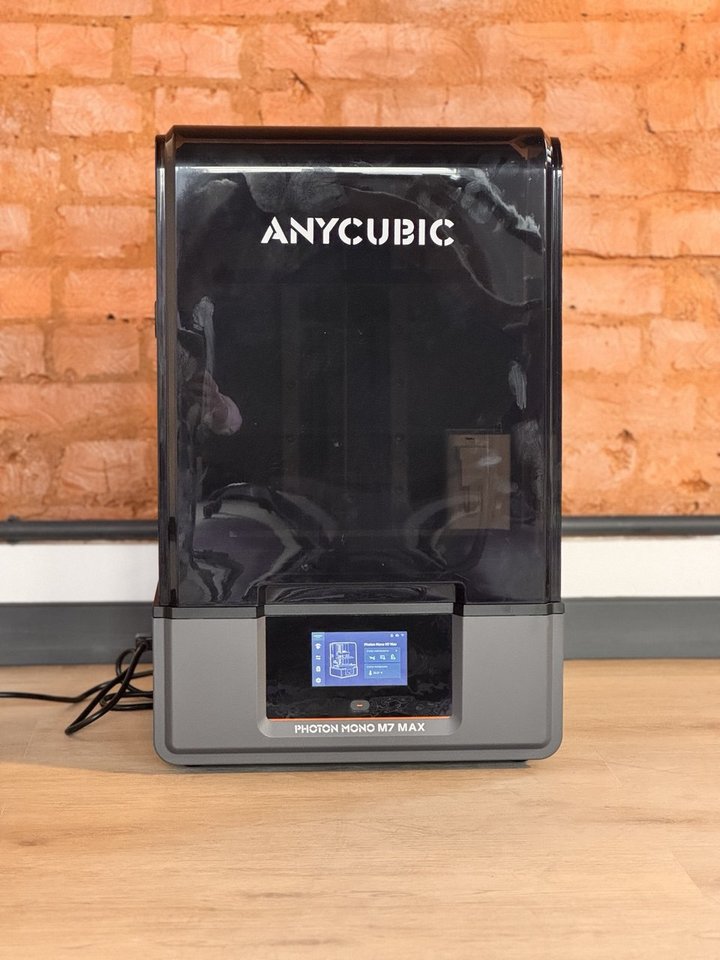
Характеристики
| Параметр | Значение |
|---|---|
| Технология | MSLA — фотополимерная печать с ЖК-маской |
| Область печати | 298 × 164 × 300 мм (14,7 л) |
| Экран | монохромный ЖК, 13,6″, 7K (6480 × 3600 пикселей) |
| Разрешение по XY | 46 мкм |
| Толщина слоя | 0,01–0,15 мм |
| Скорость печати | до 31 мм/ч при слое 0,05 мм, до 63 мм/ч при слое 0,1 мм на стандартной смоле |
| Источник света | матрица COB с линзой Френеля, длина волны 405 нм |
| Подогрев смолы | 20–40 °C |
| Ванна | 1,3 л, автоподача смолы из бутылки |
| Ось Z | две линейные направляющие и ходовой винт |
| Выравнивание платформы | ручное, по четырём точкам |
| Подключение | USB, Wi-Fi, LAN, мобильное приложение |
| Габариты и вес | 425 × 362 × 652 мм, 24 кг |
Как он печатает: MSLA за одну минуту
Если коротко: под ванной со смолой стоит монохромный ЖК-экран, а под ним — мощный ультрафиолетовый источник света. Экран работает как трафарет: показывает белым срез детали, и через эти «окна» свет засвечивает тонкий слой смолы. Смола затвердевает, платформа поднимается на толщину слоя, экран показывает следующий срез — и так тысячи раз.
Главное преимущество такой схемы — весь слой засвечивается одновременно. Неважно, печатаешь ты одну деталь или двадцать: время слоя одно и то же. Для серийных задач это огромный плюс. Подробнее о том, из каких этапов вообще складывается 3D-печать, мы писали в статье «Что такое 3D-печать и почему первая деталь стоит дороже второй».
Главное достоинство — размер
Область печати 298 × 164 × 300 мм для фотополимерного принтера — это много. По высоте и ширине он сопоставим со многими пластиковыми FDM-принтерами, а по детализации их, конечно, превосходит.
Что это даёт нам в работе:
- крупные детали печатаются целиком, без разрезания на части и последующей склейки;
- на одной платформе помещается целая партия мелких изделий — и печатается за то же время, что и одна штука;
- высокие модели не приходится укладывать под углом, жертвуя качеством поверхности.
Экран 7K и 46 микрон: честно о разрешении
Здесь важно не обманываться цифрой «7K». Разрешение экрана растянуто на большую площадь, поэтому размер одного пикселя — 46 мкм. Проверим: 298 мм / 6480 пикселей ≈ 0,046 мм. У небольших принтеров с экранами 12K–16K пиксель меньше — около 14–20 мкм.
Много ли это? Для крупных деталей, корпусов, прототипов, макетов и сувениров — более чем достаточно. Глаз с расстояния 25 см различает детали примерно от 73 мкм, так что отдельные пиксели на поверхности не видны. Почему так, Андрей Громов подробно разобрал в статье «Законы физики против 3D-модели».
А вот для ювелирных мастер-моделей, стоматологии и миниатюр с микродеталями я бы выбрала принтер поменьше, но с более мелким пикселем. Это не недостаток M7 Max, а честный компромисс: большая площадь или максимальная плотность пикселей.
Автоподача смолы: функция, которую я ценю больше всего
Крупная деталь может съесть больше смолы, чем помещается в ванну. Без автоподачи кому-то приходится следить за уровнем и подливать смолу вручную, а при ночной печати это проблема.
Здесь бутылка со смолой подключается к модулю подачи, и принтер сам доливает ванну по мере расхода. Для нас это означает спокойные ночные и многочасовые печати: можно запустить задание вечером и утром снять готовую партию. Плюс меньше ручных операций — меньше пролитой смолы и испачканных перчаток.
Подогрев смолы
Вязкость фотополимера сильно зависит от температуры. Холодная смола густеет, хуже растекается под платформой после каждого слоя, и растёт риск отрыва и дефектов. Особенно это чувствуется зимой, когда в помещении прохладно.
M7 Max подогревает смолу и держит её температуру в диапазоне 20–40 °C. На практике это значит, что результат печати меньше зависит от погоды за окном и от того, где стоит принтер. Для производства, где важна повторяемость, это не мелочь.
Крышка и тест экрана
Крышка откидывается, а не снимается целиком — её не нужно куда-то ставить, и она не занимает место на столе. Тонированный материал крышки защищает смолу от внешнего ультрафиолета, поэтому принтер может спокойно стоять в общем помещении.
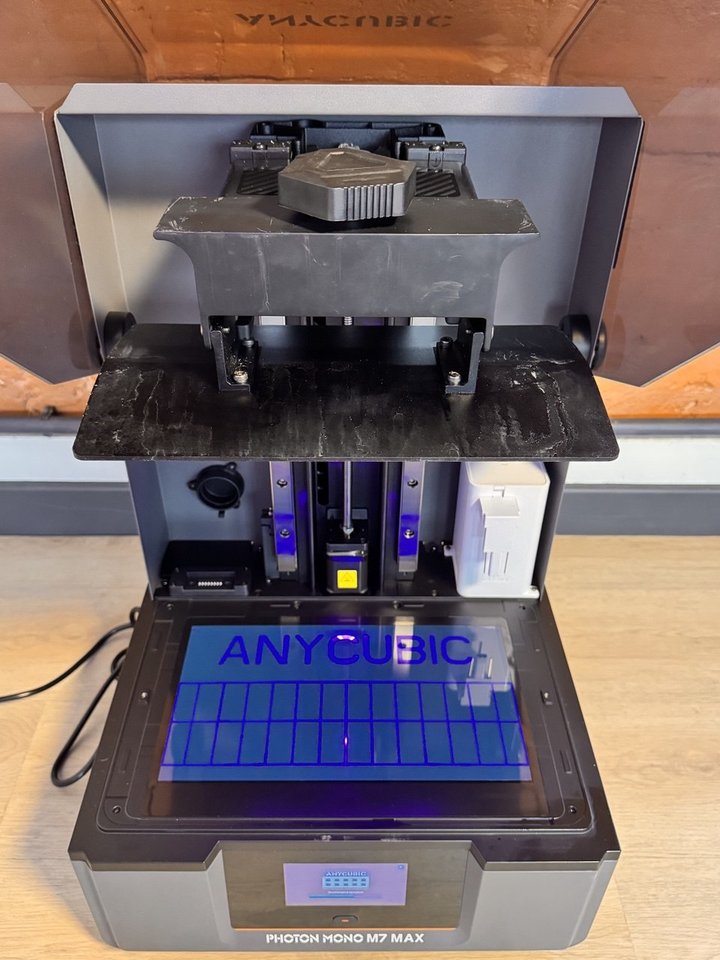
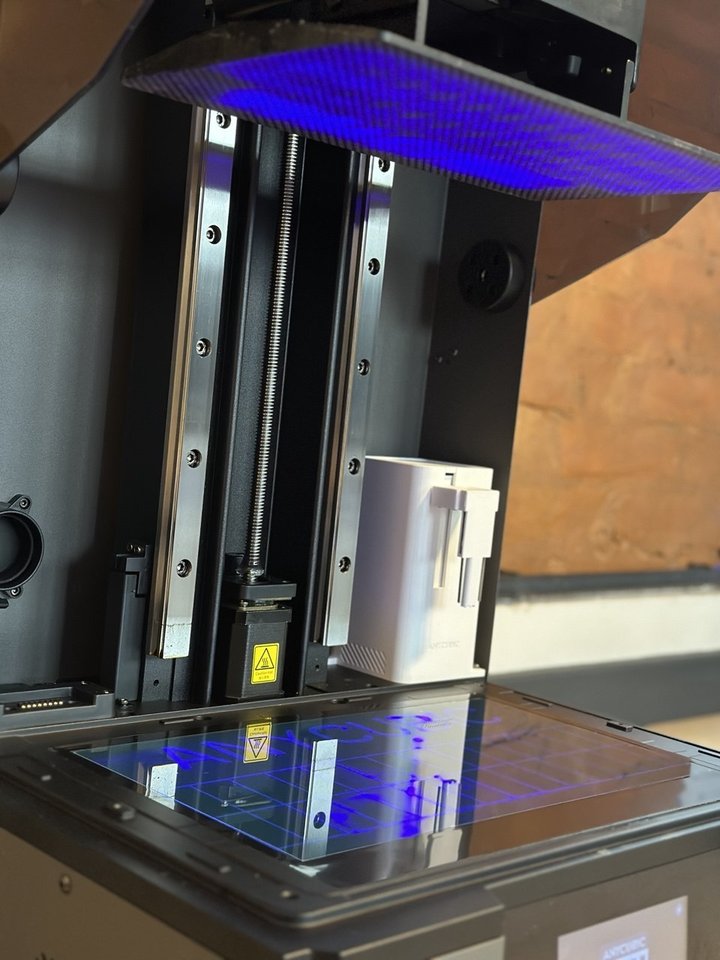
Отдельно отмечу встроенный тест засветки. Снимаешь ванну, запускаешь тест — и экран показывает в ультрафиолете логотип и сетку на всю площадь. Сразу видно, все ли пиксели работают и равномерно ли светит источник. Такой тест полезно делать после транспортировки принтера и когда печать вдруг начинает вести себя странно: за минуту можно исключить экран из списка подозреваемых.
На этом же фото видна механика: платформа ходит по двум линейным направляющим с ходовым винтом посередине. Для большой и тяжёлой платформы это важно — она не перекашивается и не «гуляет» при отрыве слоя.
Что можно было сделать лучше
Идеальных принтеров не бывает, и у M7 Max есть свои особенности, о которых стоит знать заранее:
- Вес и габариты. 24 кг и высота 652 мм — ему нужен устойчивый стол или стеллаж, а не полка в шкафу. Переносить его в одиночку неудобно.
- Ручное выравнивание платформы. Четыре точки нужно настроить при установке и проверять после транспортировки. Ничего сложного, но автоматики здесь нет.
- Пиксель 46 мкм. Для мелкой детализации есть принтеры точнее — об этом выше.
- Смола и вентиляция. Это общее для всех фотополимерных принтеров, но с большой ванной особенно заметно: нужна вентиляция помещения и средства защиты при работе со смолой и промывке деталей.
Для кого этот принтер
M7 Max — хороший выбор, если вам нужны:
- крупные фотополимерные детали целиком, без склеек;
- небольшие серии одинаковых изделий за одну печать;
- долгие ночные печати без постоянного присмотра;
- стабильный результат в помещении, где меняется температура.
И не лучший выбор, если основная задача — ювелирка, стоматология или миниатюры с деталями в десятки микрон.
Моя оценка
Я ставлю Anycubic Photon Mono M7 Max 4,5 из 5. Это надёжный рабочий инструмент: большой, предсказуемый и удобный в ежедневной работе благодаря автоподаче и подогреву смолы. Полбалла снимаю за ручное выравнивание и вес — с ними просто нужно смириться заранее.
Если вам нужно напечатать крупную деталь из фотополимера или партию изделий, мы сделаем это на нашем оборудовании — загляните в раздел 3D-печать. А если хотите научиться работать с такими принтерами сами, приходите в Атримут Академию.
Вопросы и ответы
Какая область печати у Anycubic Photon Mono M7 Max?
298 × 164 × 300 мм, или 14,7 литра. Это одна из самых больших областей печати среди настольных фотополимерных принтеров.
Какое разрешение у Photon Mono M7 Max?
Экран 13,6 дюйма с разрешением 7K (6480 × 3600 пикселей), размер пикселя по осям X и Y — 46 мкм. Толщина слоя настраивается от 0,01 до 0,15 мм.
Подходит ли Photon Mono M7 Max для ювелирных изделий и миниатюр?
Для крупных изделий и серий — да. Для ювелирных мастер-моделей и миниатюр с микродеталями лучше принтер с меньшим пикселем, около 14–20 мкм.
Зачем фотополимерному принтеру подогрев смолы?
Холодная смола густеет и хуже растекается между слоями, из-за чего растёт риск дефектов. Подогрев держит вязкость стабильной, и результат меньше зависит от температуры в помещении.
Что даёт автоподача смолы?
Принтер сам доливает смолу в ванну из бутылки по мере расхода. Это позволяет печатать крупные детали и запускать долгие ночные печати без ручного контроля уровня смолы.
Кристина Хоченкова
Руководитель направления ООО «Атримут», инженер
Инженер, эксперт в области аддитивных технологий. Ведёт рубрику «Обзоры»: рассказывает об оборудовании, на котором Атримут работает каждый день.